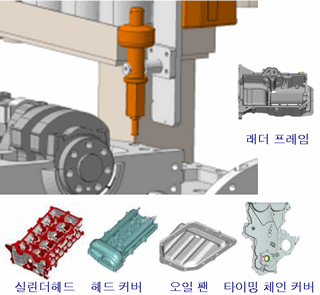
1. 내부조립라인
엔진의 동력 전달과 관련된 부품의 조립으로 일반적으로 Cylinder Block의 하부 부품을 조립한다.
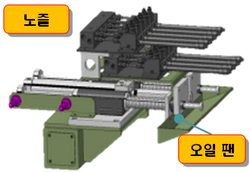
주요 조립 부품은 메인 베어링 및 캡, 크랭크 샤프트, 피스톤, 커넥팅 로드, 오일 팬이다.
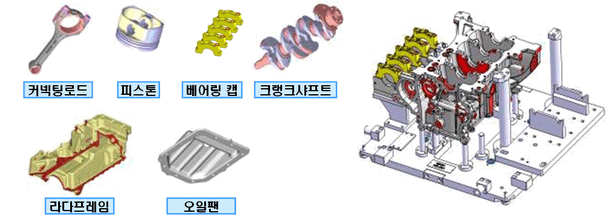
2. 내부조립라인 공정
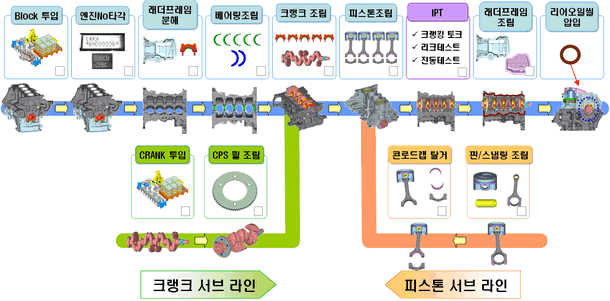
3.2 래더 프레임 분해 (Ladder Frame Disassembly)
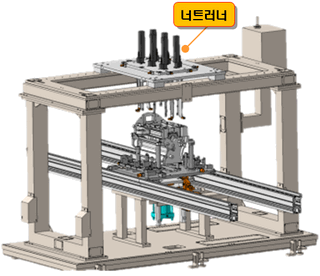
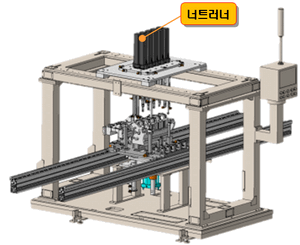
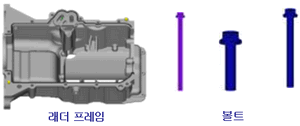
- 래더 프레임을 분리하기 앞서 체결되어 있는 볼트를 너트러너를 이용하여 분해하는 장치
- 작업순서: 소재 도착 → 소재 클램프 → 볼트 분리 → 소재 언클램프 → 소재 이송
- 주요 사항: 레이저 센서를 이용하여 모든 볼트가 분해 되었는지 확인
3.3 베어링 캡 분해 (Bearing Cap Disassembly)
- 크랭크 샤프트를 고정하고 있는 베어링 캡을 분해하는 장치
- 작업순서: 소재 도착 → 소재 클램프 → 볼트 분리 → 소재 언클램프 → 소재 이송
- 주요 사항:
- 레이저 센서를 이용하여 모든 볼트가 분해 되었는지 확인.
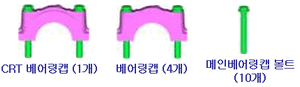
3.4 베어링 캡 적재 (Bearing Cap Loader)
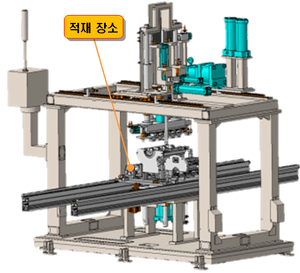
- 분해한 베어링 캡을 로드를 이용하여 팰릿(Pallet)에 적재하는 장치.
- 작업순서: 소재 도착 → 소재 클램프 → 베어링 적재 → 소재 언클램프 → 소재 이송
- 주요 사항:
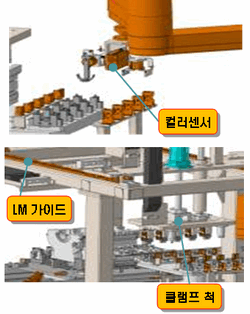
- 정도가 필요한 장비로 안내면 필요(L/M 가이드)
- 전체 볼트 분해 유무 확인
- 이동 중 볼트 이탈 주의
- 베어링 캡의 팰릿 안착상태 확인
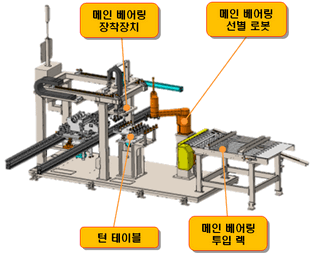
3.5 메인 베어링 조립 (Main Bearing Assembly)
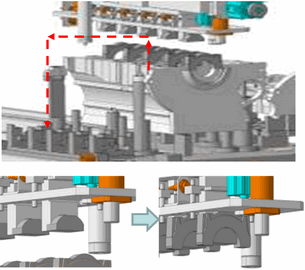
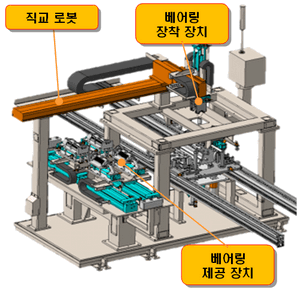
- 크랭크 샤프트와 접촉하여 미끄럼 운동을 하는 메탈 베어링을 로봇을 이용하여 장착하는 장치.
- 작업순서: 엔진 도착 → 엔진 클램프 → 베어링 이송 → 베어링 조립 → 소재 언클램프 → 엔진 이송
- 주요 사항:
- 메인 베어링 클램프 및 공급 시 손상에 주의.
- 메인 베어링 적정 등급 공급 및 장착 확인.
- 주요 기능:
- 요구되는 적정 그레이드 베어링을 로봇을 이용하여 턴 테이블로 선별 이송
- 컬러 센서: 공급된 메인 베어링의 측면부 컬러 확인(등급)
- 서브 턴테이블에 공급된 베어링을 클램프 척을 이용하여 엔진의 장착 위치로 이동
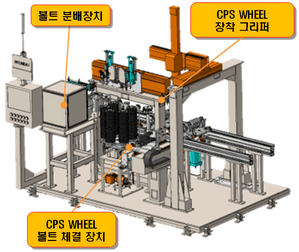
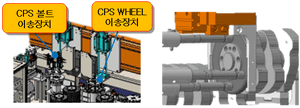
3.6 CPS Wheel 조립 (Crank Position Sensor Wheel Assembly)
- CPS Wheel을 크랭크 샤프트에 조립하는 장치
- 작업순서: 엔진도착 → CPS Wheel 도착 → 베어링 이송/조립 → 엔진 언클램프 → 엔진 이송
- 주요 사항:
- 메인 베어링 클램프 및 공급 시 손상에 주의.
- 메인 베어링 적정 등급 공급 및 장착 확인.
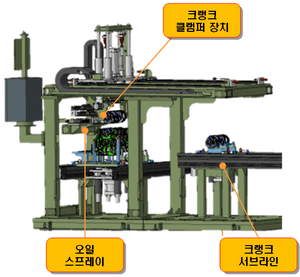
3.7 크랭크 샤프트 장착 (Crankshaft Loading)
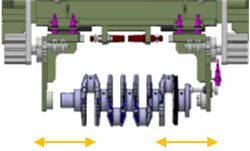
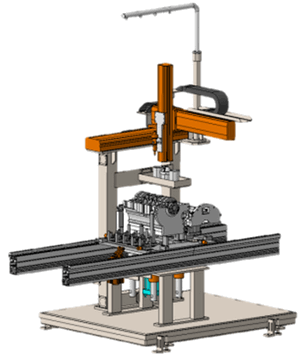
- 서브라인을 통하여 이송된 크랭크 샤프트를 엔진조립 메인 라인으로 이송 장착 하는 장치
- 작업순서: 엔진 도착 → 엔진 클램프 → 크랭크 샤프트 이송 및 조립 → 오일 스프레이 → 엔진 언클램프 → 엔진 이송
- 주요 사항:
- 적정 오일량 도포 및 도포 위치 / 도포 후 오염 방지
- 로딩 시 안착 정도 및 찍힘 방지
- 주요 기능:
- 요구되는 적정 그레이드 베어링을 로봇을 이용하여 턴 테이블로 선별 이송
- 컬러 센서: 공급된 메인 베어링의 측면부 컬러 확인(등급)
- 서브 턴테이블에 공급된 베어링을 클램프 척을 이용하여 엔진의 장착 위치로 이동
3.8 스러스트 베어링 조립 (Thrust Bearing Assembly)
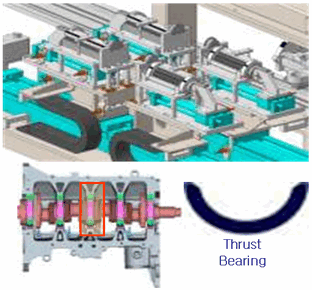
- 상하로 분리된 스러스트 베어링을 크랭크 샤프트 저널 측면에 장착하는 장치
- 작업순서: 엔진 도착 → 엔진 클램프 → 베어링 이송 및 장착 → 엔진 언클램프 → 엔진 이송
- 주요 사항:
- 스러스트 베어링 공급 및 유무 확인 철저
- 스러스트 베어링 기종 확인
- 스러스트 베어링 용도: 크랭크 샤프트 고속회전에서 쏠림 현상 방지.
3.9 실런트 도포 (Sealant Spray)
- 금속 접합 표면에 액상 패킹을 도포하여 밀봉하는 장치.
- 작업순서: 엔진 도착 → 엔진 클램프 → 실런트 도포 → 부품 조립 → 엔진 언클램프 → 엔진 이송
- 주요 사항:
- 도포 궤적 및 위치 정도.
- 도포두께, 도포 연속성 유지